自动化系统集成方案如何匹配生产线需求:从设计到调试全流程解析
📅 2026-10-06
🔖 山西耿诚科技有限公司:工业自控设备销售,仪器仪表供应,机电设备检修,自动化系统集成
很多工厂在推进产线升级时,都会遇到一个尴尬局面:花大价钱采购的自动化设备,到了现场却"水土不服"——节拍对不上、信号不兼容、换型调试动辄停机数天。问题往往不出在单台设备本身,而是系统集成方案与生产线实际需求之间存在断层。山西耿诚科技有限公司在多年自动化系统集成实践中发现,匹配度不足的根源,大多埋在设计前期的需求调研环节。
需求调研:别让参数表代替现场勘察
不少集成商习惯拿一份设备清单就开始画电气原理图,但生产线的真实工况远比参数表复杂。例如一条包装线,环境粉尘浓度、物料来料一致性、现有PLC的通讯协议版本,都会直接影响方案走向。耿诚科技的技术团队通常会在设计前完成三项现场确认:
- 工艺节拍复核——实测各工位最慢环节,而非依赖理论产能
- 电气接口盘点——核对现有仪器仪表供应设备的信号类型与冗余端口
- 检修通道评估——预留机电设备检修空间,避免后期"拆机才能换件"
设计阶段的兼容性取舍
进入方案设计,核心矛盾往往集中在通讯架构上。以一条典型的装配线为例,若上位MES采用OPC UA,而现场多台变频器仅支持Modbus RTU,就需要在网关层做协议转换。此时选择直接更换变频器,还是加装协议网关,成本差异可能达到3倍以上。耿诚科技的做法是:先做通讯负载测算,再决定分层架构,避免"一刀切"式升级。
调试阶段:从空载到带载的渐进验证
调试不是通电试机那么简单。合理的流程应分为空载逻辑验证、单机联调、带载试运行三个阶段。空载阶段重点排查I/O点位映射错误;单机联调验证工业自控设备销售清单中每台设备的独立响应;带载试运行则暴露节拍瓶颈与连锁保护逻辑缺陷。经验表明,带载阶段发现的问题中,约六成可追溯到设计阶段的接口定义不清。
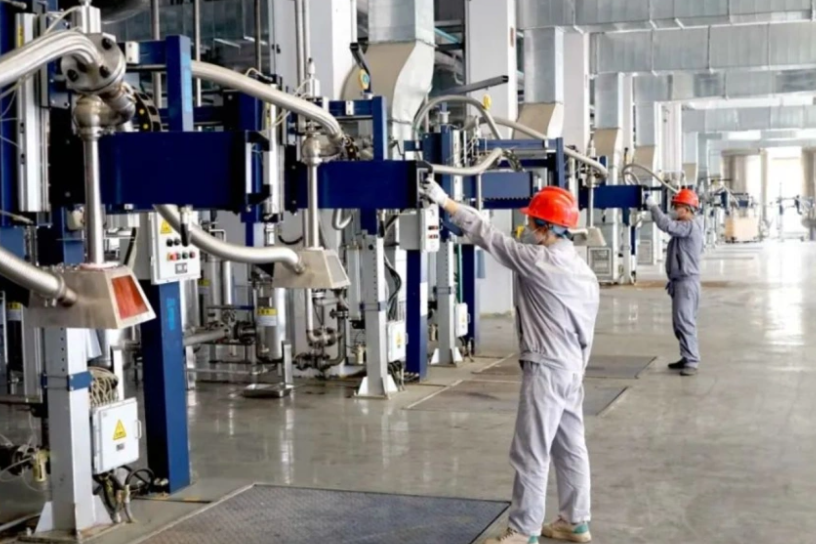
对比来看,采用全流程介入的自动化系统集成方案,调试周期通常比"边装边改"模式缩短30%以上。山西耿诚科技有限公司:工业自控设备销售,仪器仪表供应,机电设备检修,自动化系统集成——这一整链能力,恰恰能在设计与调试之间形成闭环反馈,减少返工。
建议产线负责人在立项阶段就要求集成方提供接口清单与节拍仿真报告,把匹配验证前移,而不是等到调试现场再"打补丁"。